数控剪板机刀片图片焊接加工质量管理查看的大型项目和追求相应:
一、诊断焊接缝的强度:用纯天然氧化硅砂轮磨一道车刀的后,诊断焊料层的机的薄厚,机的薄厚规范要求在0.15mm毫米以上。刀尖支承基材处没能有孔洞和焊料缺陷毛细现象,焊料未填满的焊接缝应往往并不不超焊接缝总长的10%。如果孔洞,在磨削时还是会使车刀刀片破裂。
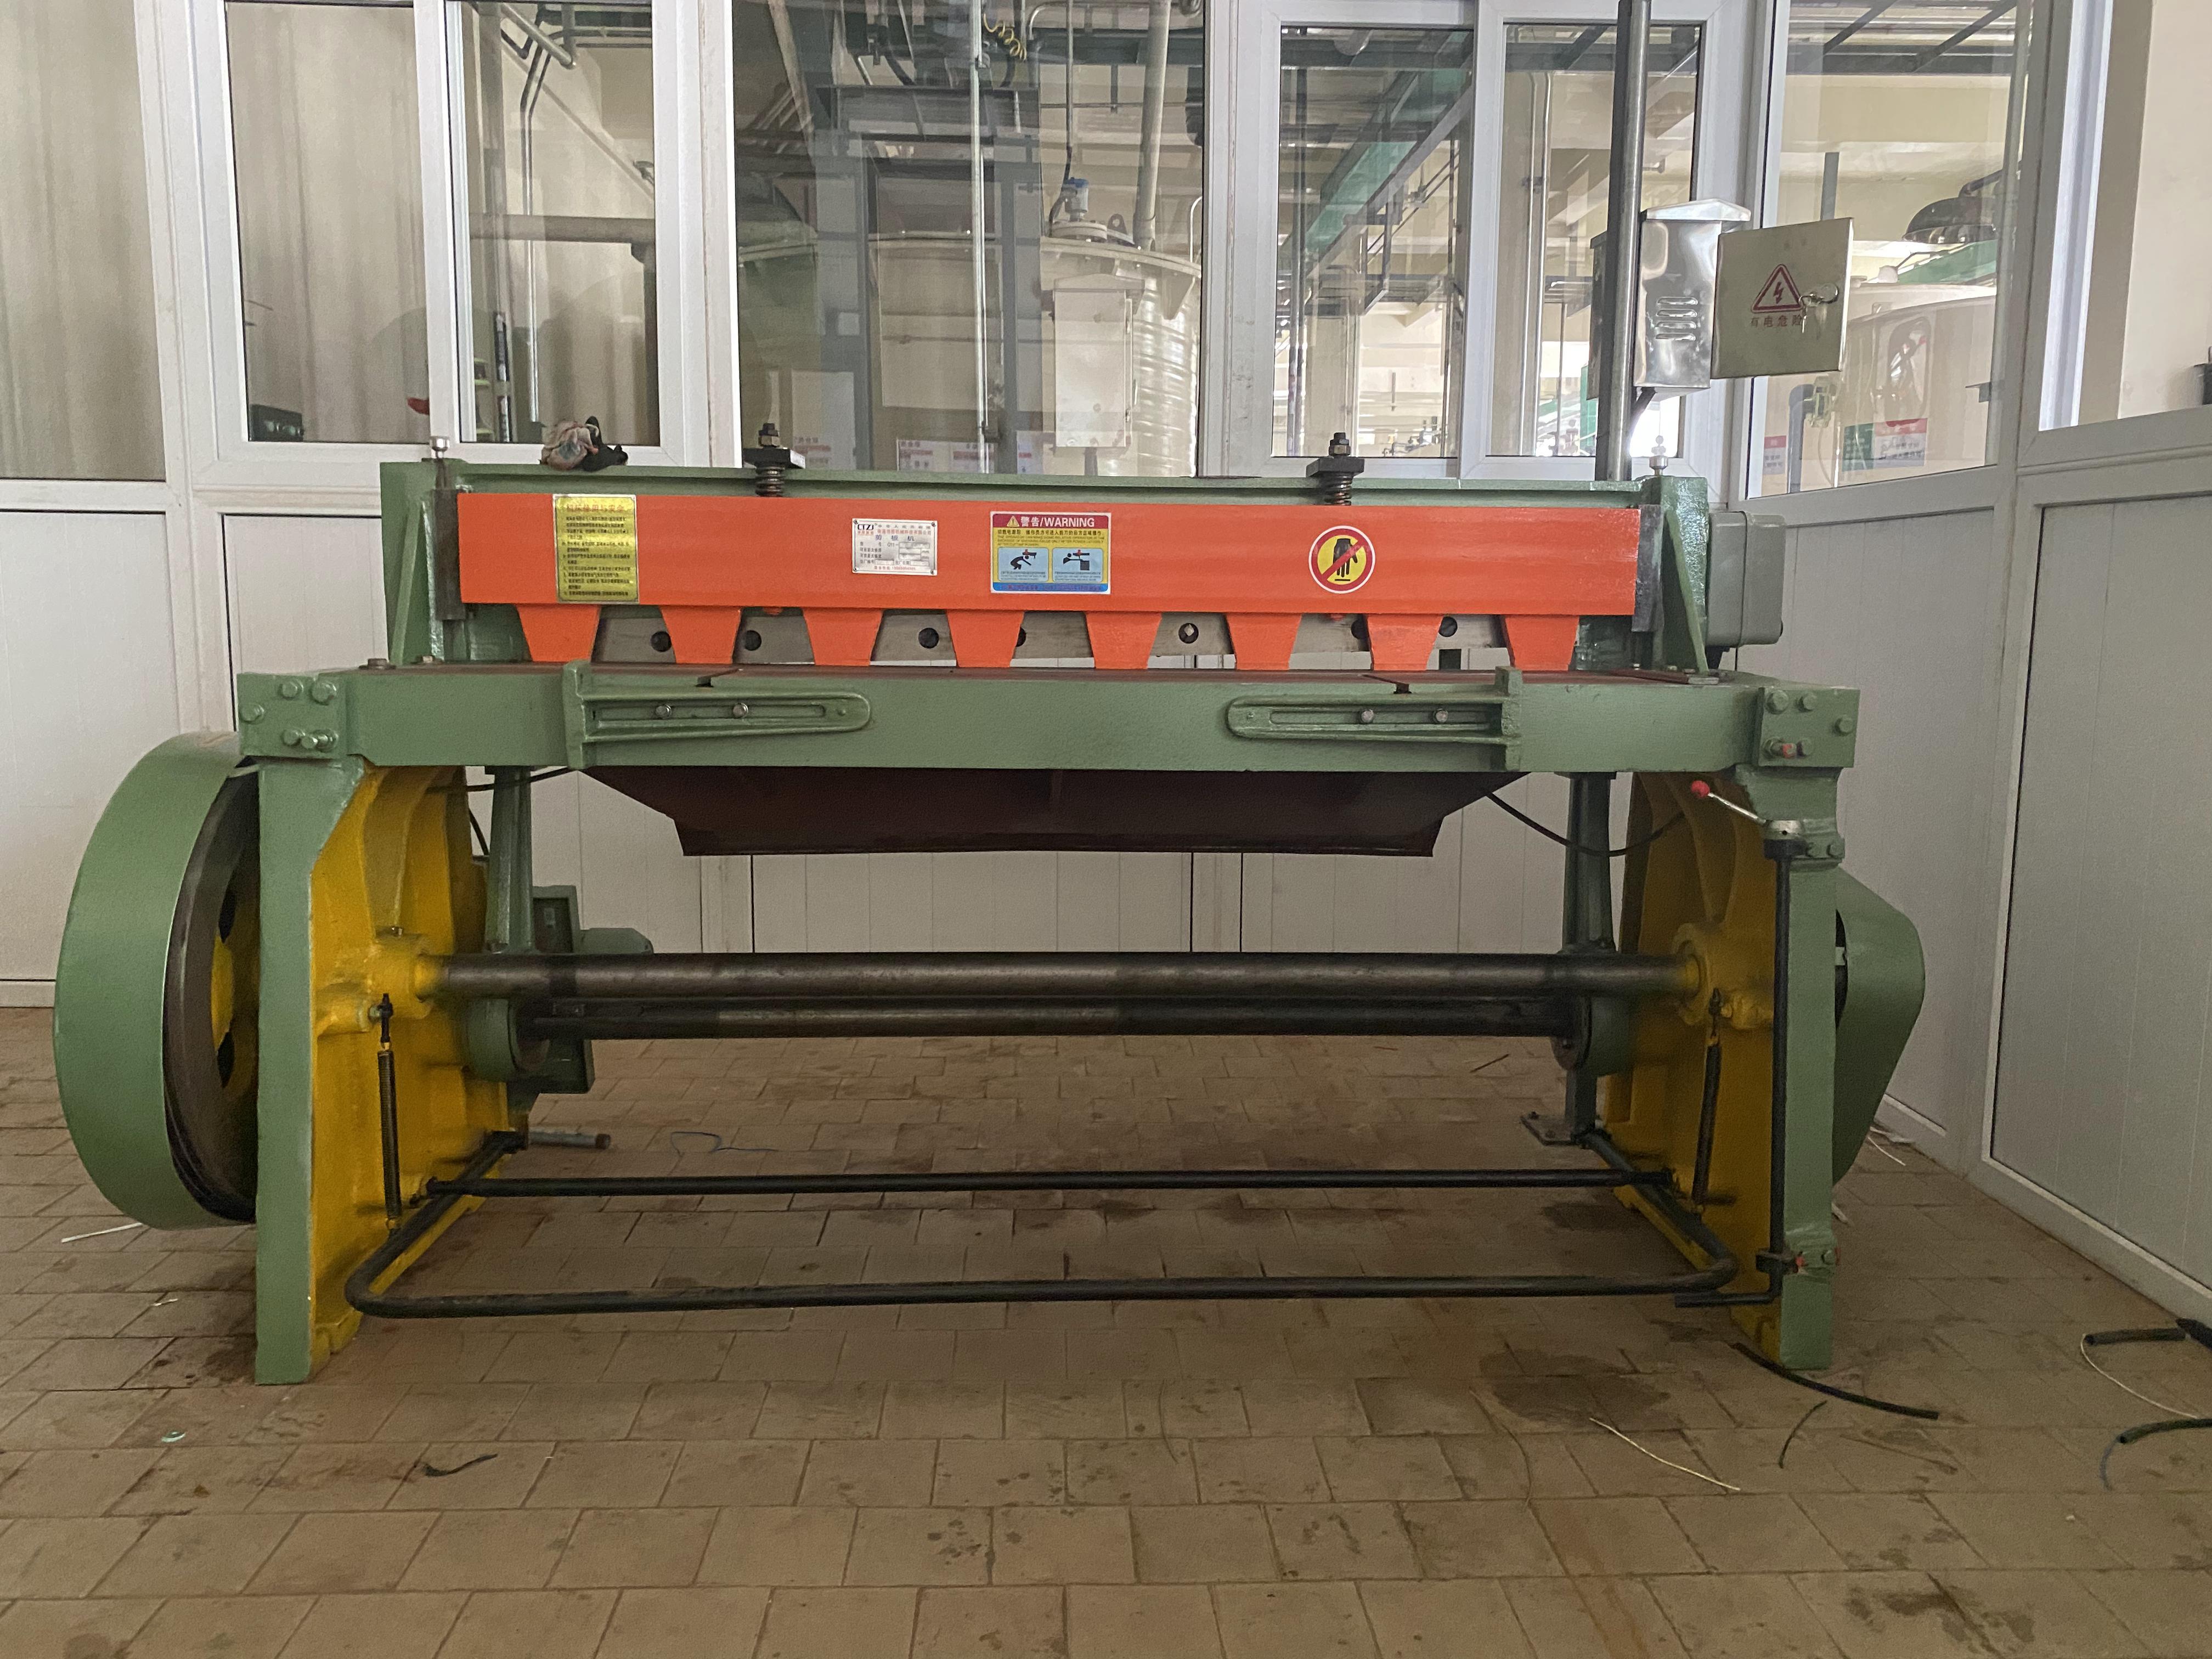
二、全面检查刀头图片在刀槽中的区域:如刀头图片移位及松弛下垂高于能力标准的归定.应开始重焊。 数控剪板机刀头图片
三、排查悍接方法承载力:用木锤或裸紫铜锤以中低力度轻敲声刀头,或以I锤以超强轻敲声刀杆,此时刀头不从刀槽中剥落为通过率。排查刀头悍接方法承载力,不某种依次都排查,也按照核查辦法。
四、检杳车刀刀头十分水平度:车刀刀头上若有突出的凹坑时,表明车刀刀头发烫断裂,应烧下重焊新车刀刀头。
五、进行检查内裂:刀头经酒精刷洗后,若液压剪板机的刀头有内裂.酒精便渗入到内裂中而出现了黑线,用人的眼睛就可以通过仔细观察到。也常用10-40倍的调小镜通过仔细观察。
检查刀片裂纹,也可用颜色探伤法:采用65%的煤油、30%的变压器油及5%的松节油调成的溶液,略加些苏丹红。将车刀刀片部分置于该溶液中10-15分钟,再用清水洗净,涂上一层白土 (高岭土),烘千后观察其表面,若刀片上有裂纹,则溶液的颜色便在白土上显露出来,用肉眼就可以看到。有裂纹的刀片不能使用,需要重新焊接。
1. 卸下来下车刀刀片,逐片清洁清洗。
2. 刀头就能够周围利用,选取好的一道贴紧使用好。并常规检查刀头标准、垂直面两位定位的的竖直度。
3. 取下上车刀切刀,逐片除污整洁。一样,车刀切刀行它四面实用,挑好的一端贴紧重新安装好。并檢查车刀切刀含量、保持垂直两路径的的竖直度。
4. 上车刀切刀是更改的切勿以更改,咱们能够更改下车刀切刀来更改机械剪板机车刀切刀开距。
5. 找寻到下车刀刀片的左右侧5个拉开时候丝杆通常在最边上。
6. 看到下车刀切刀的时间的两个推进项目建设下车刀切刀变大间距的紧定螺栓它的后边有冻结的备紧螺母。大部分在外侧。
7. 放开下美工刀面板的差不多两个螺钉。
8. 手工盘车将上刮刀降到合适的区域,的操小说作者到液压剪板机落料区进行改变。
9. 利用塞尺从左手指左右两刮刀未下颌骨的身体部位开使粗调至0.5毫米左右。
10. 全自动盘车使美工刀上移到中部地理位置粗调至0.5毫米左右。
11. 清理盘车使美工刀上移到右边高低刀未脱开的角度中央角度粗调至0.5豪米。
12. 自动改手动盘车将上切刀降落到比较好地位,开启精修正。
13. 食用塞尺从右手两排美工刀未转动的布位已经精调至塞尺三丝能入五丝不能够入。
14. 一键盘车使车刀刀片上移到中地段逐渐开始精调至塞尺三丝能入五丝没有入。
15. 清理盘车使切刀上移到左面下上刀未脱开的位置上刚刚开始精调至塞尺三丝能入五丝并不能入。
16. 里边是真对小轿车来精调至塞尺三丝能入五丝没能入。
17. 旧车语句,精调至塞尺十丝能入第二十丝不许入。或按需用截取冲压模具强度的1/10--1/20确定有效的调控。
18. 数控剪板机刃口卷刃的的情况下,如截取视频的板表面有棱刺,可适量减小或增大内外刀头的间距。
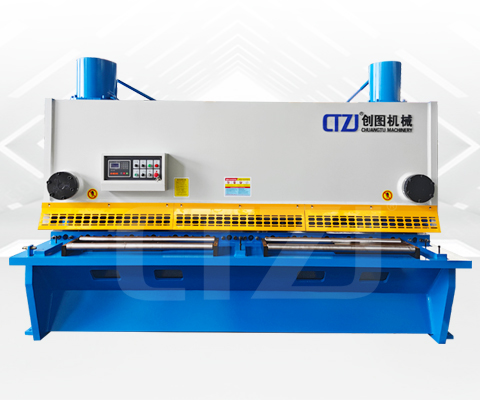 液压式闸式液压剪板机
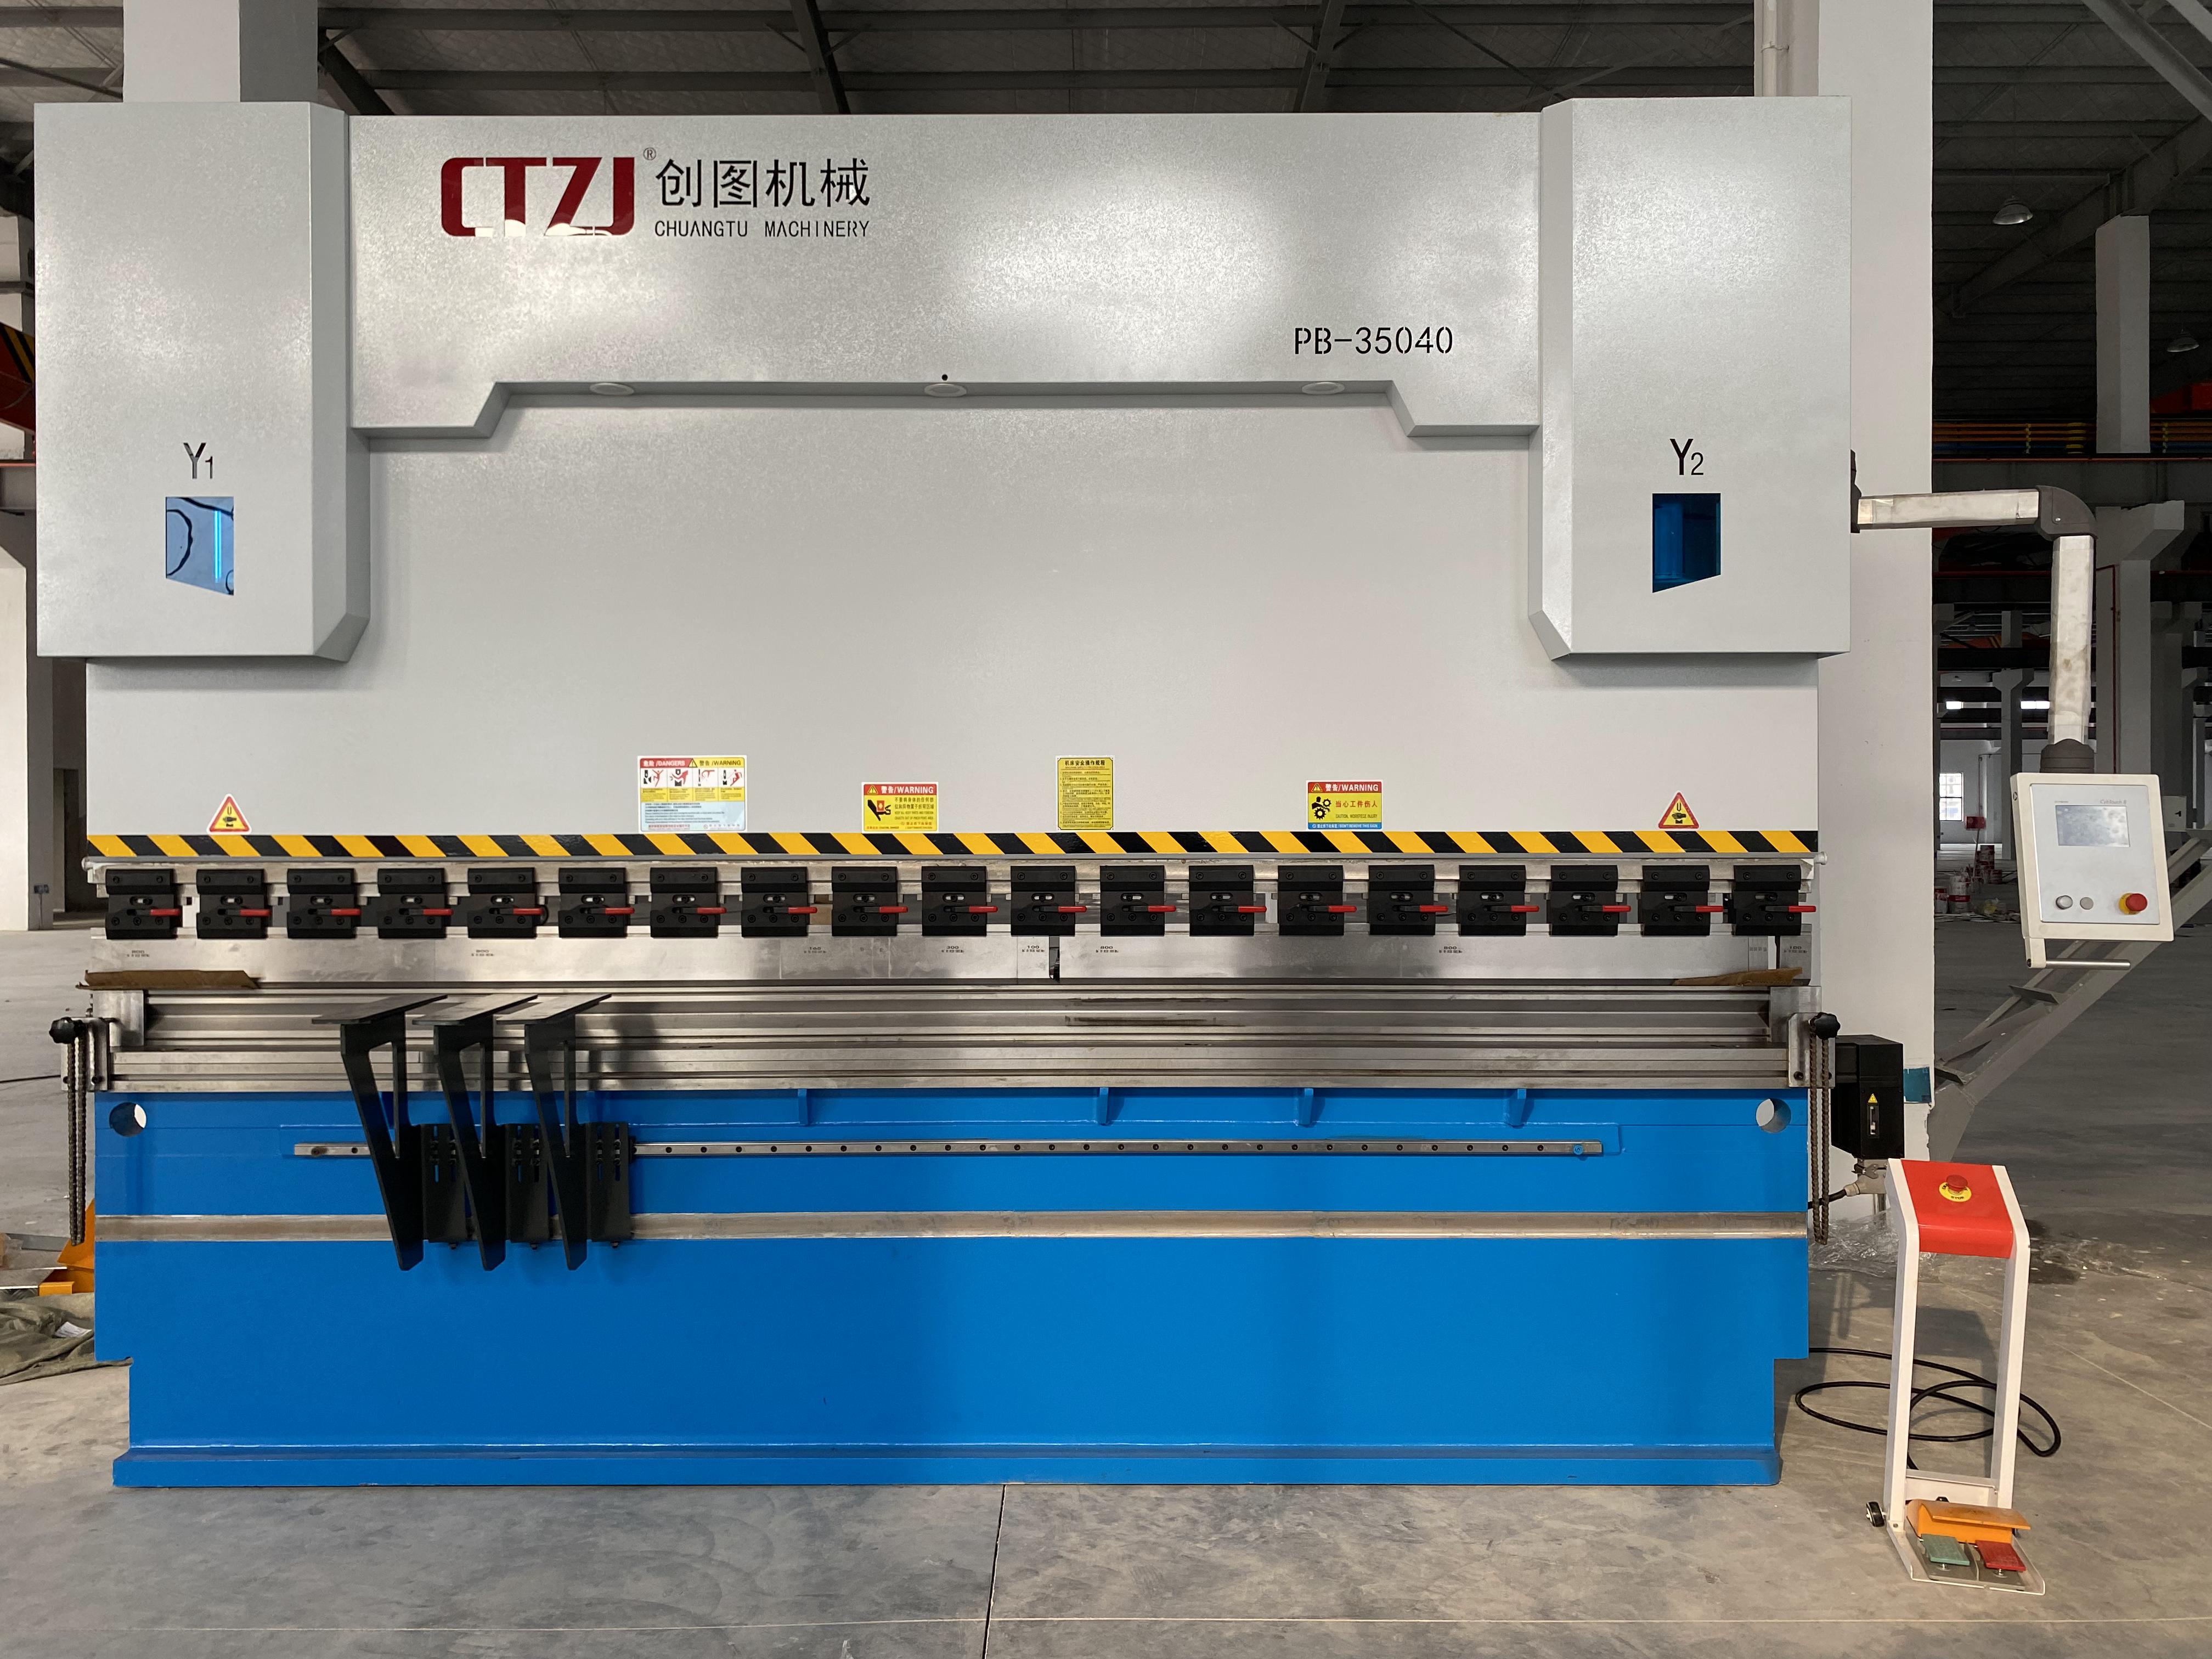
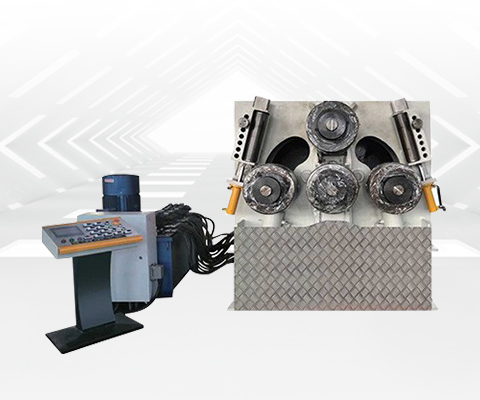 四轴数铣型钢材回弯机
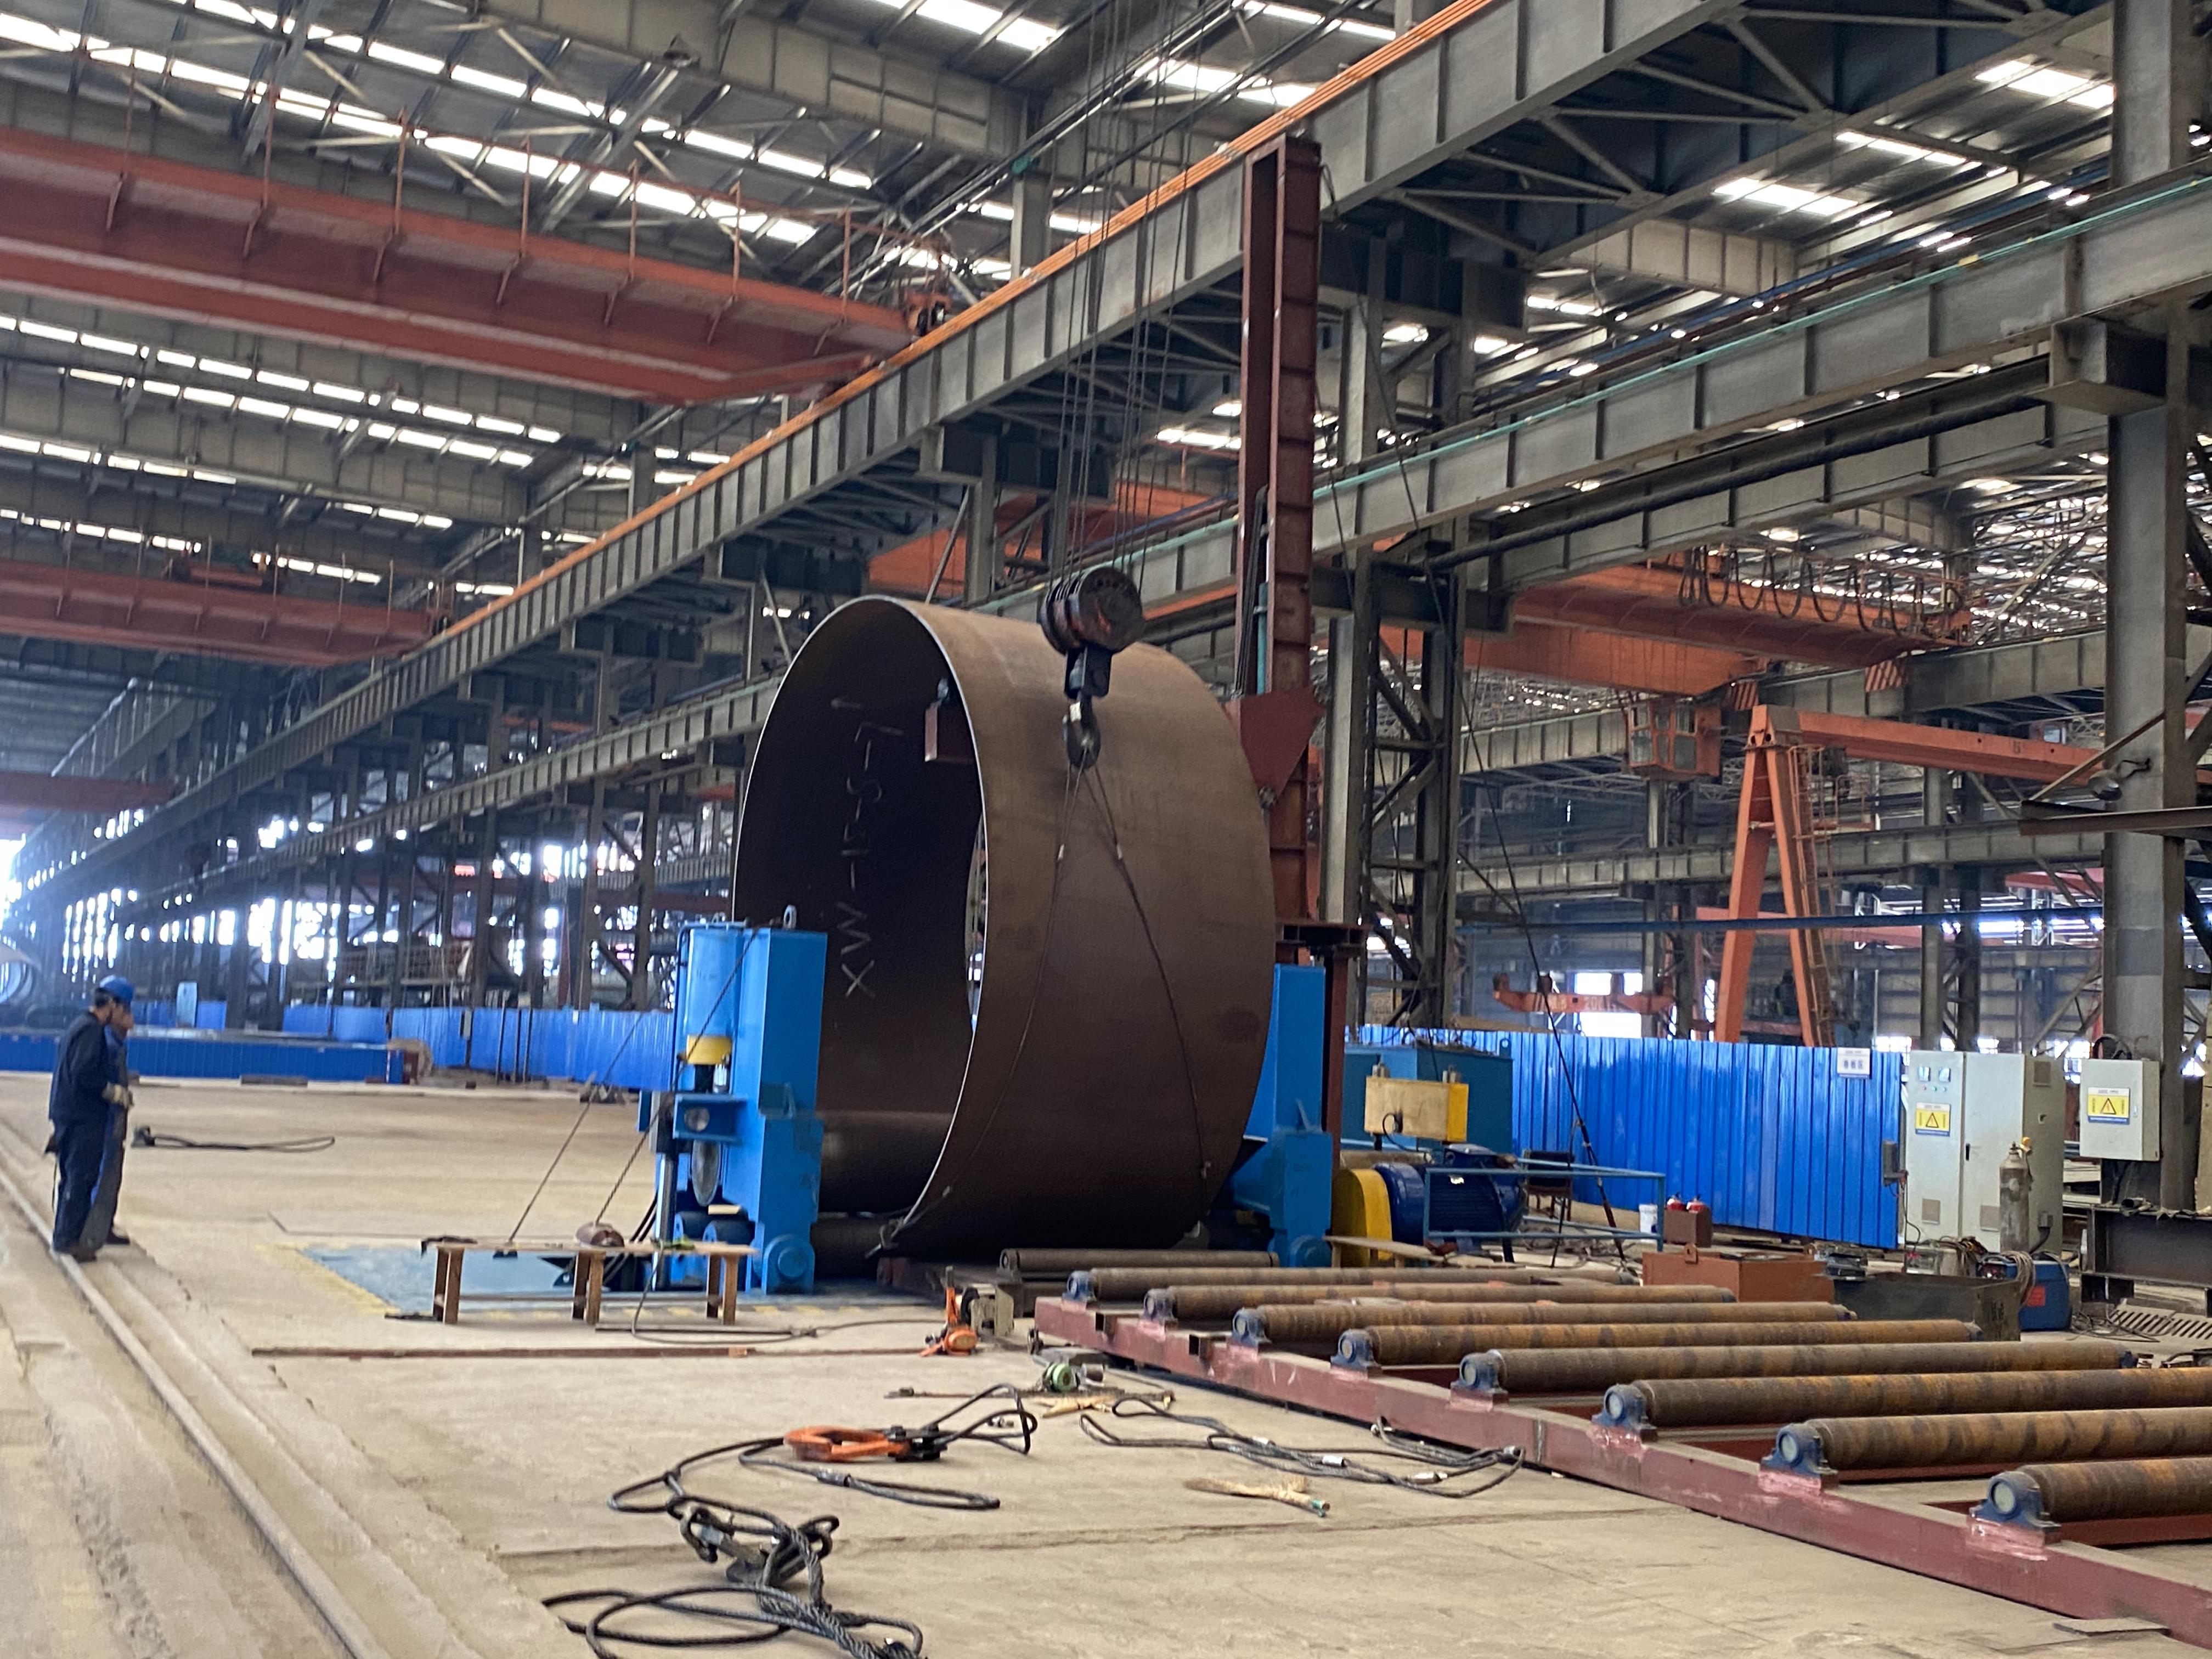
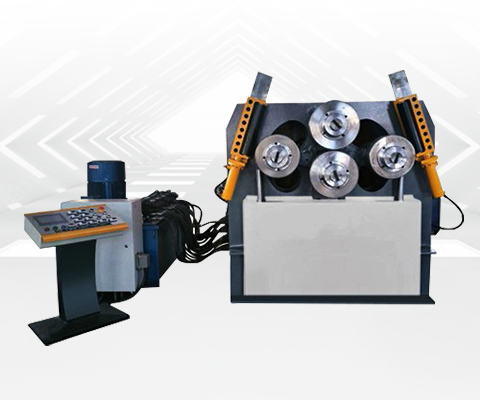 W24H-四轴机床新材料可以弯曲的机

 怏速咨询价格
 徽信政府订阅号