技术百科

创图主设备厂分为卷板机、冲压模具折弯机、数控剪板机、铝材内弯机,需要利用您的施工现场工作为您定制网站您所需要的要的冲压模具主设备厂主设备,立即建立联系公司吧!

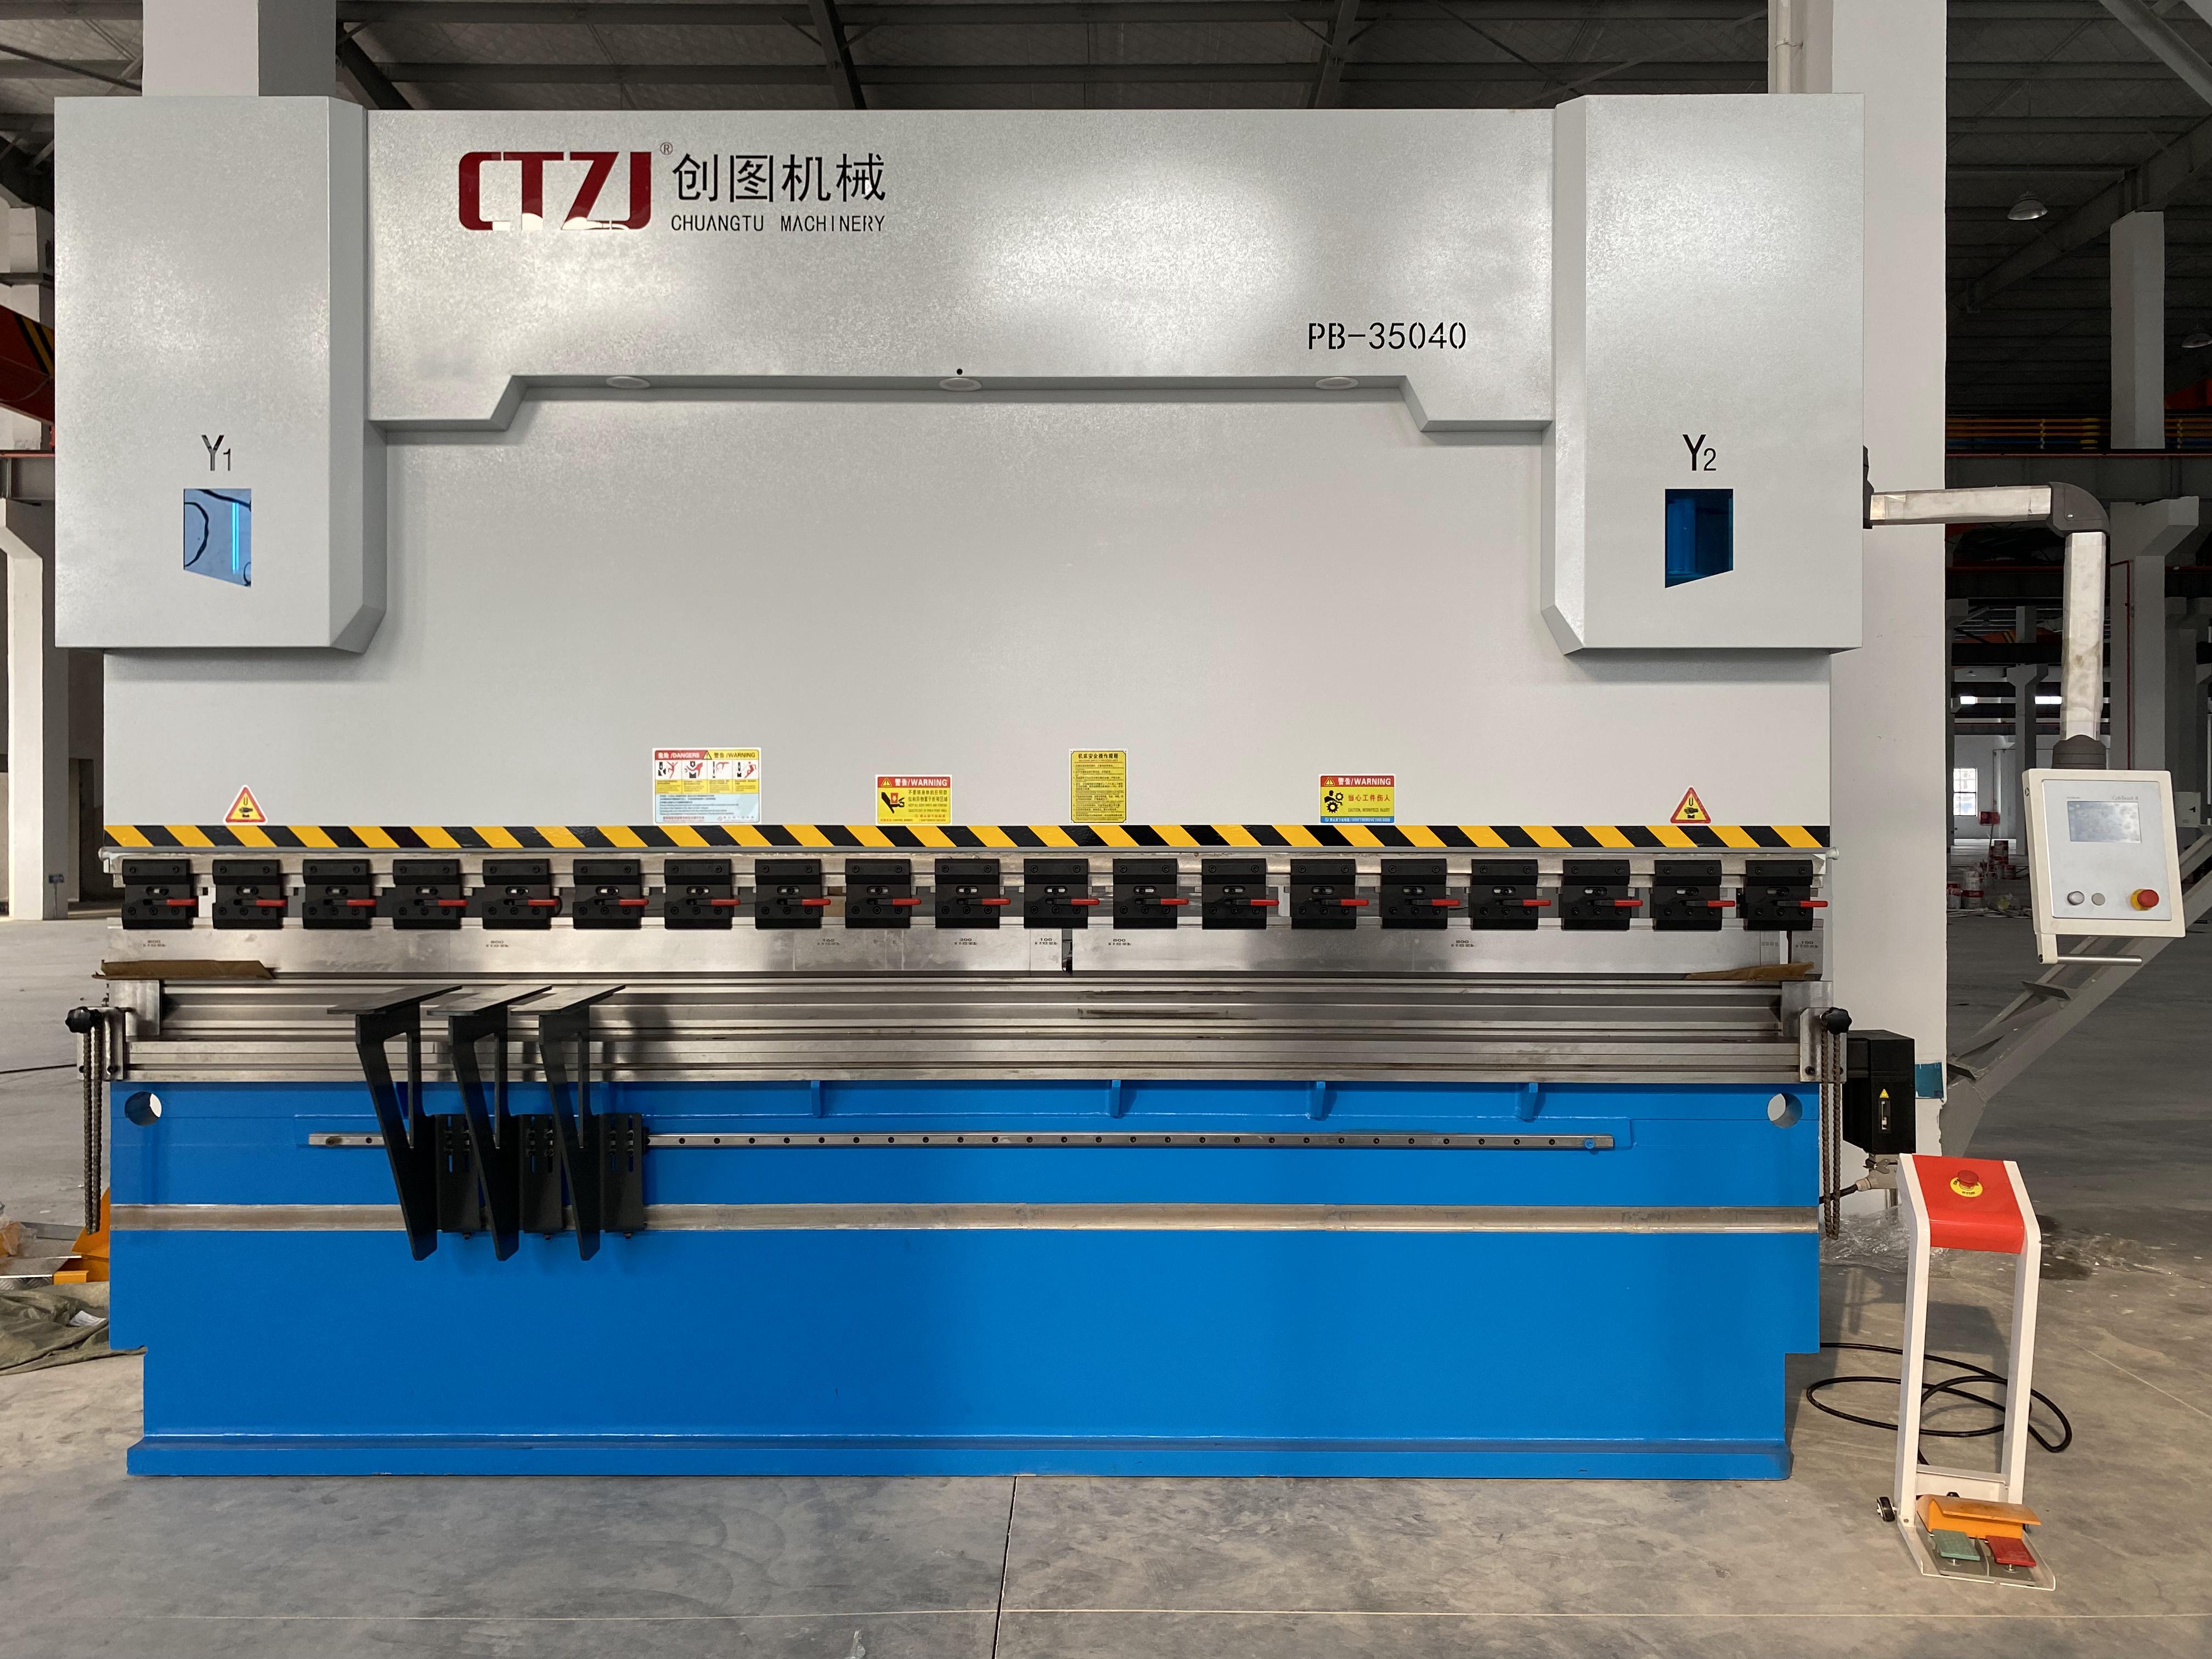
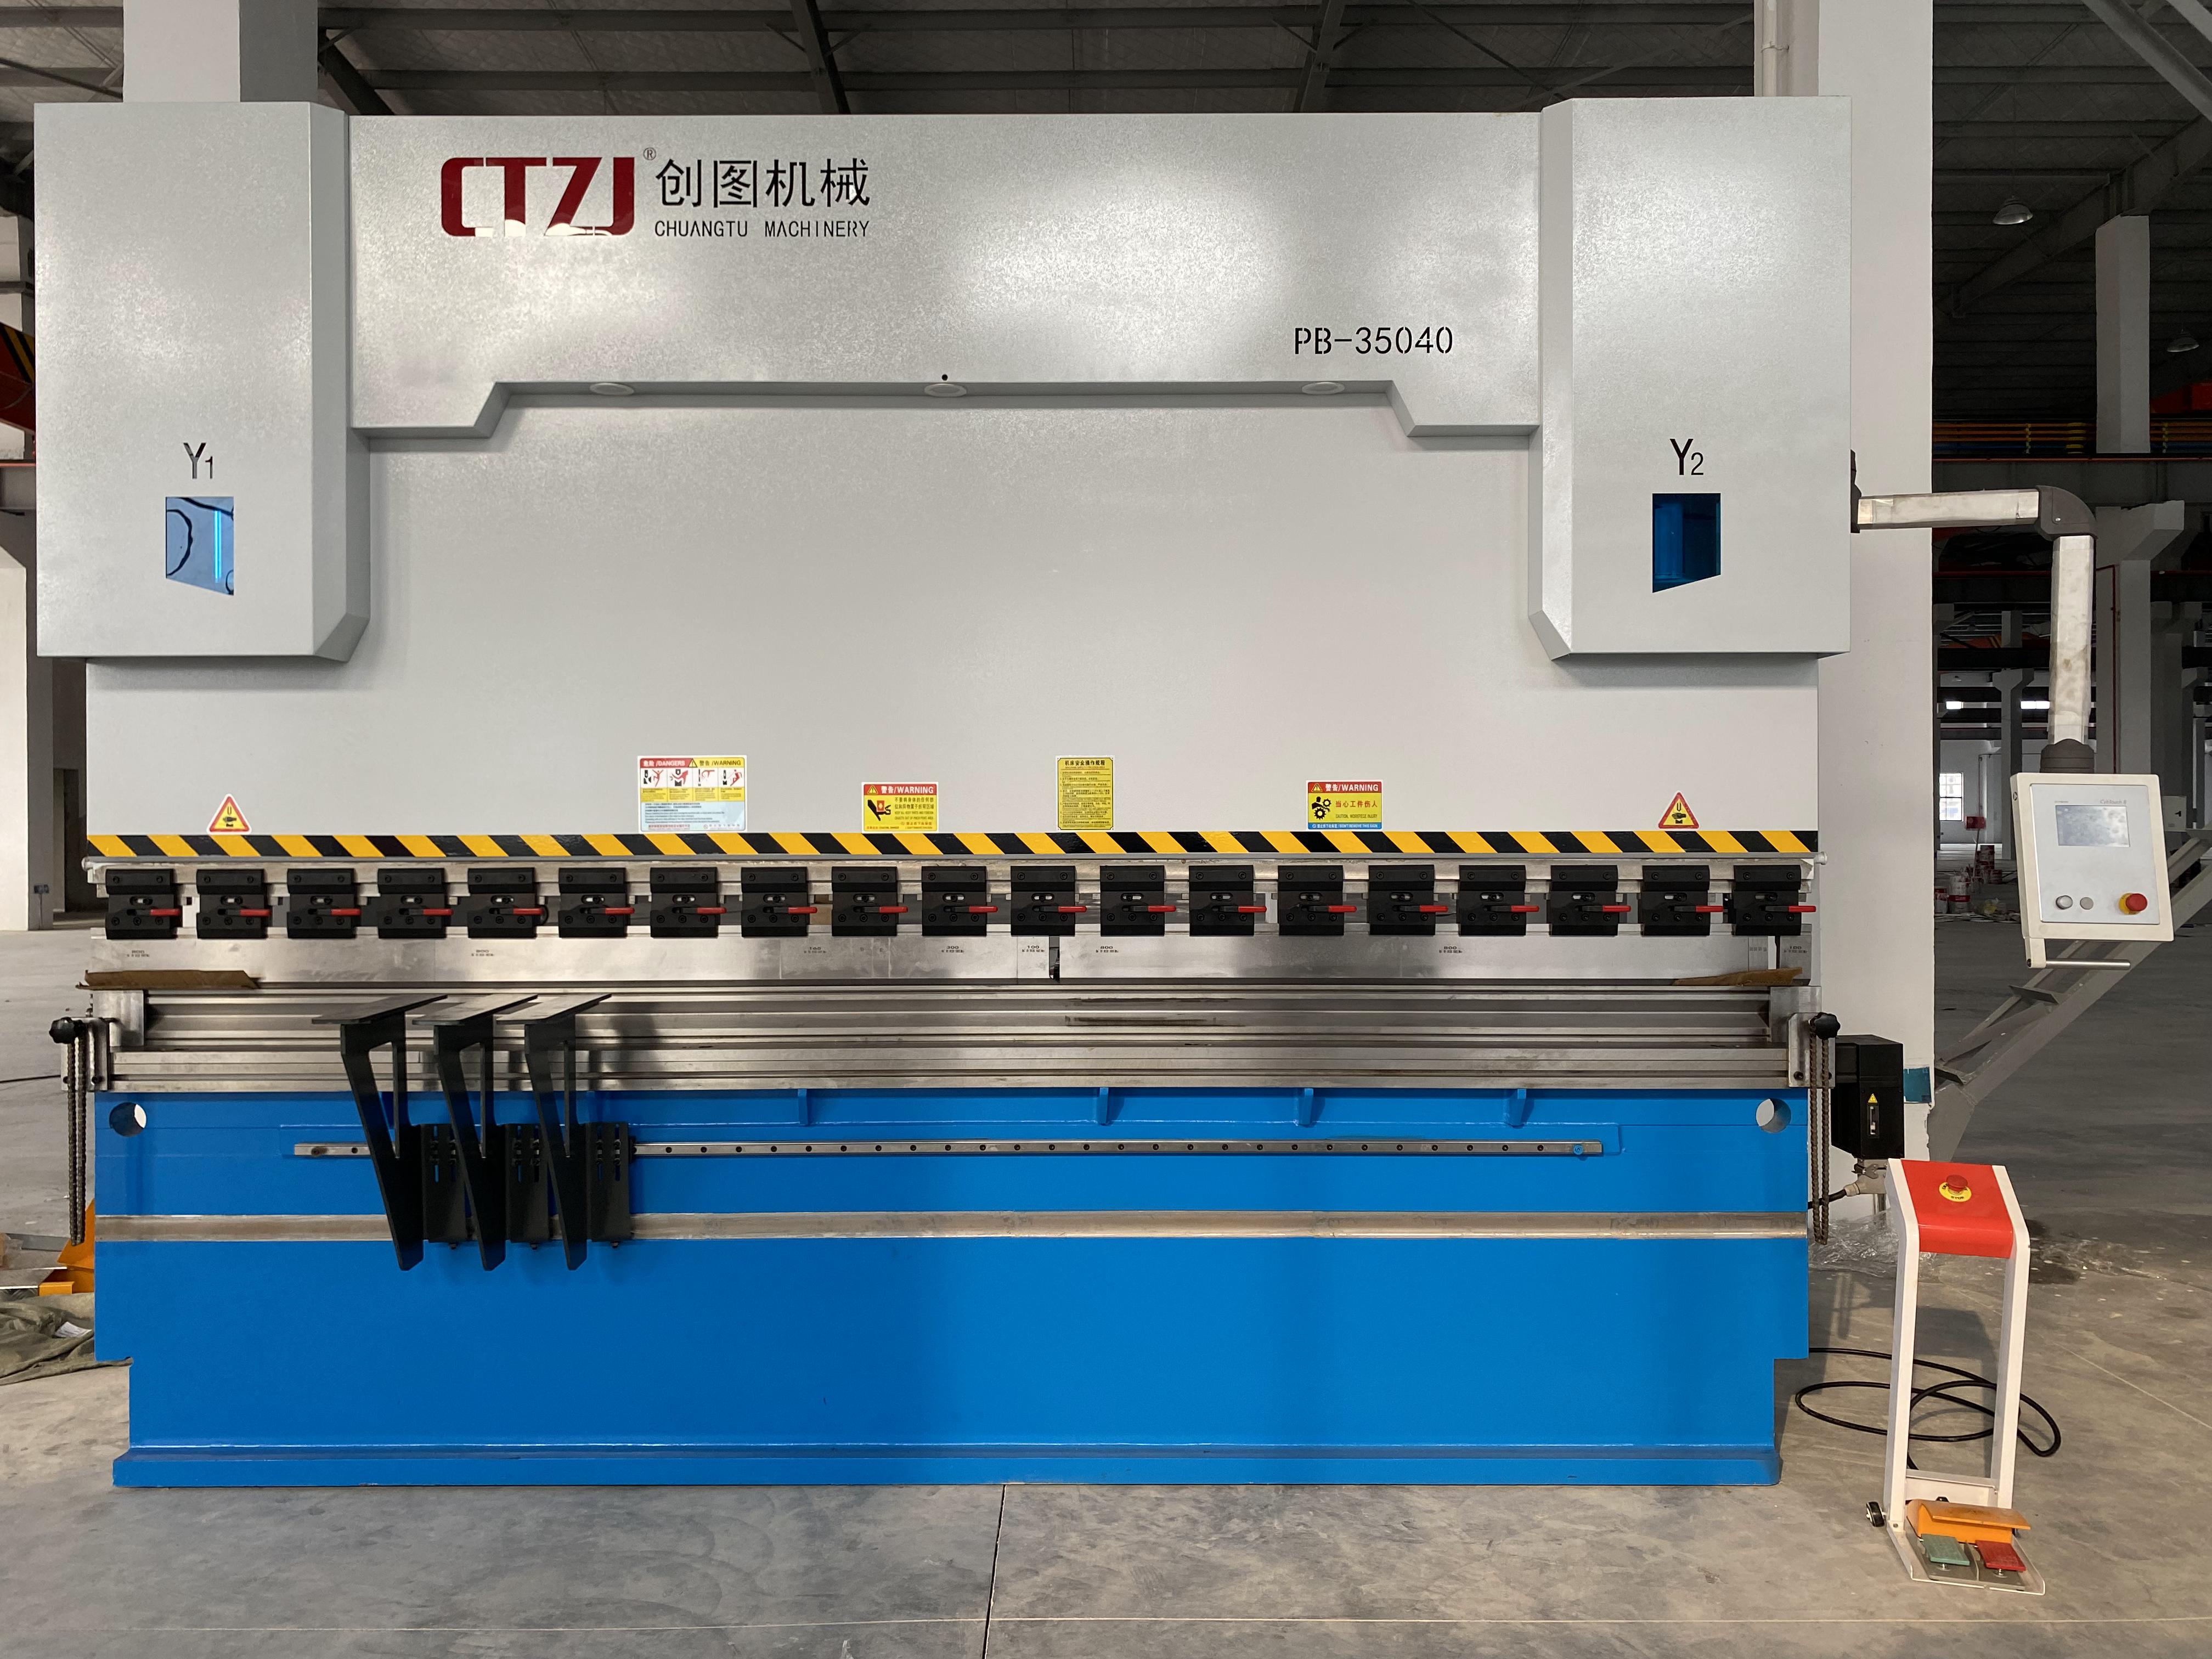
如何避免数控折弯机故障

推送时:2023-12-02 17:02:15

温馨提示:如果您对我们的产品、服务感兴趣,或者有什么可以帮助您的,您可以点击 与我们在线交谈或者拨打我们的客服电话:180-6895-4999

智能拆弯加工机的错误代码更是要防治为主导,很合作方在进货了液压机多路阀油缸拆弯加工机后后而是一种的动用,从而不养护等只要会准备尽量避免会引发液压机多路阀油缸拆弯加工机错误代码的影响因素,因为孩子动用的液压机多路阀油缸拆弯加工机错误代码率特别高。

2022_11_09_14_49_IMG_4453

之所以拆弯机工厂主线任务手动气动多路阀拆弯机报警依然是要匛是以,才行使您的手动气动多路阀拆弯机达到了最長的使用的生存期。手动气动多路阀模式的报警诞生平常是缘由4个缘由 :被污染的、大气进去和超温。 1确定电脑数控钣金折弯机液压油泵油的净化,抑制影响 车方机折边机油压机多路阀油缸装置油要无误运用, 以免车方机折边机油压机多路阀油缸装置油中浸入污染和其它脏物。车方机折边机油压机多路阀油缸装置油都是油压机多路阀油缸装置装置的材质,也是光滑剂,所有其对手动油压机多路阀油泵油的除污和对装置的耐腐蚀性,对油压机多路阀油缸装置开关元器件封装的靠谱性和运用人类寿命损害非常大。出现车方机折边机油压机多路阀油缸装置污渍染的主耍状况 :一要油压机多路阀油缸装置程序执行开关元器件封装外表较脏,脏物走进油压机多路阀油缸装置装置 ;第二是挂挡时未用吸附芯吸附 ;三是运用的干静的器皿不无尘 ;四是体检用油量管理状况时其它脏物走进 ;五是变形造成 和受损的胶封件没办法不能拆换 ;六是体检保养时造成的其它脏物铁渣等其它脏物去除不干静 ;七是手动油压机多路阀油泵油低温干燥不好,脏物走进邮箱,冷如冰等。在运用和体检维修服务阶段中,一定要记住提前准备这状况,则需要减低止油压机多路阀油缸装置装置错误的的发生。

2 防止数控折弯机液压油中混入空气,造成气穴现象 

机械折弯加工机油压机式油缸油的可再压解性很低,但气氛的可再压解性大,如油压机式油缸设计中有效少许气氛,对设计耐热性后果非常大的。溶于性在水面的气氛,在压强差较低时,会更多冒泡而制造有利用气泡,导致气穴现像 ;如压强差较高,在压强差的冲击力下,有利用气泡短时间龟裂,制造容易引起爆炸环境噪声,另外解放了更多的能量,导致元器件的摧毁和压缩机润滑油的起热。要想以防范气氛到油压机式油缸设计,可以保证做到接下来什么时间 :五是回软管放入到油面接下来 ;第二以防范连接管滑丝、封口件磨损 ;三是在向机油箱中给油时,尽量不要一高一低确的给油措施 ;四是尽量不要油压机式油缸泵进气口放精滤过器导致吸油压力降大,溶于性的气物不许转移来。 3 解决办法数控加工中心拆弯机液压油泵油温差无限 数控内外钣金钣金折弯机油缸式油缸式压缩机润滑油的室内热度平常保持在 40℃ 80℃中最好,但如果暂时居于 80℃ 之内,会产生压缩机润滑油粘性很低,加容易信息泄露,产生油缸式油缸式部件室内热度高,产生其期限短。故此在选用水冷器上需要有效充分的确定各自面因素分析。压缩机润滑油粘性选择上也是,要斟酌,粘性高多压缩机润滑油流chan时的热量耗损,粘性低会使信息泄露激增,故此在的使用时要留意并准时检定,阻止压缩机润滑油室内热度过高,并准时对数计算控内外钣金钣金折弯机油缸式油缸式油展开滤出,准时展开检定,这般能保持油缸式油缸式模式的任务性,也会增多油缸式油缸式部件的轮胎磨损和耐腐蚀,提高了油缸式油缸式模式的期限。  折边机氛围手动运作时折边机,气动折边机和车方机折边机。气动折边机按关联办法又可氛围:扭轴关联、机液关联,和电液关联。气动折边机按运转办法又可氛围:上动式、下动式。涉及到金属支架、运作台和夹紧板,运作台处于金属支马路上,运作台由支撑架和母线搭建,支撑架完成阻尼铰链与夹紧板相通,支撑架由座壳、初级电机转子和后橡胶条组成部分,初级电机转子处于座壳的凹凸不平内,凹凸不平顶端覆有后橡胶条。运作时要考虑下面的啥时候:     1.严格要求遵照机床主轴工健康安全基本操作导则,按标准穿着好劳动者防护栏生活用品。  2.再启动前须较真进行检杳伺服电机、按键开关、方式和等电位连接可否一切正常和结实牢固,进行检杳产品各调控局部、按键是滞在正確角度。  3.檢查报告下上模的连接起来度和稳固性;檢查报告各定位手机配置是不是复合被制作的想要。  4.在上滑板长板和各标记轴均未能开始的的状态时,电脑运行回开始子程序。  5.设施设备再启动后托运转1—2几分钟,上长板满行程安排运行2—3次,如挖掘有不稳常杂声或有机械报警时需要立马停车场,将机械报警判定,不顾一切有问题的后面可业务。  6.工作中中应由1人协调指揮,使方法工作员与给料打压工作员紧密搭配,事关搭配工作员均在安全的位子方准冒出拆弯电磁波。  7.板料折边时要回填土,主要是防止在折边时板料拱起弄伤。  8.调板料压模时必定断掉外接电源,开始运行业务后进行。  9.在改善可调下模的收口时,不同意有任意料与下模接触的面积。  10.数控加工中心的工作时,数控加工中心前部不可以站人。  11.禁示直接在另一端处压折板料。  12.高速运行时表明零部件或注塑模具一高一低,应临时停车校零,不能高速运行常用手校零防备伤手。  13.禁止进入折超厚的铁板或淬过火的钢条、最高级金属钢、方钢和大于板料拆弯机使用性能的板料,为了防止损害设备。  14.往往审核上、下冲压模具的偏移度;压为表的标识有无合乎法律规定。


安利设备

查看更多

新闻推荐

地此:河北省无锡市海安市化学工业产业园区 安全服务电話: 0513-88621386

手机:180-6895-4999

邮箱账号:sales@szrqs.com

 短时间问价

 联系方式顾客号