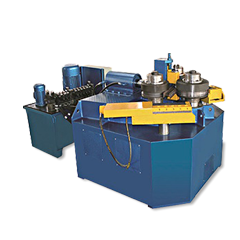
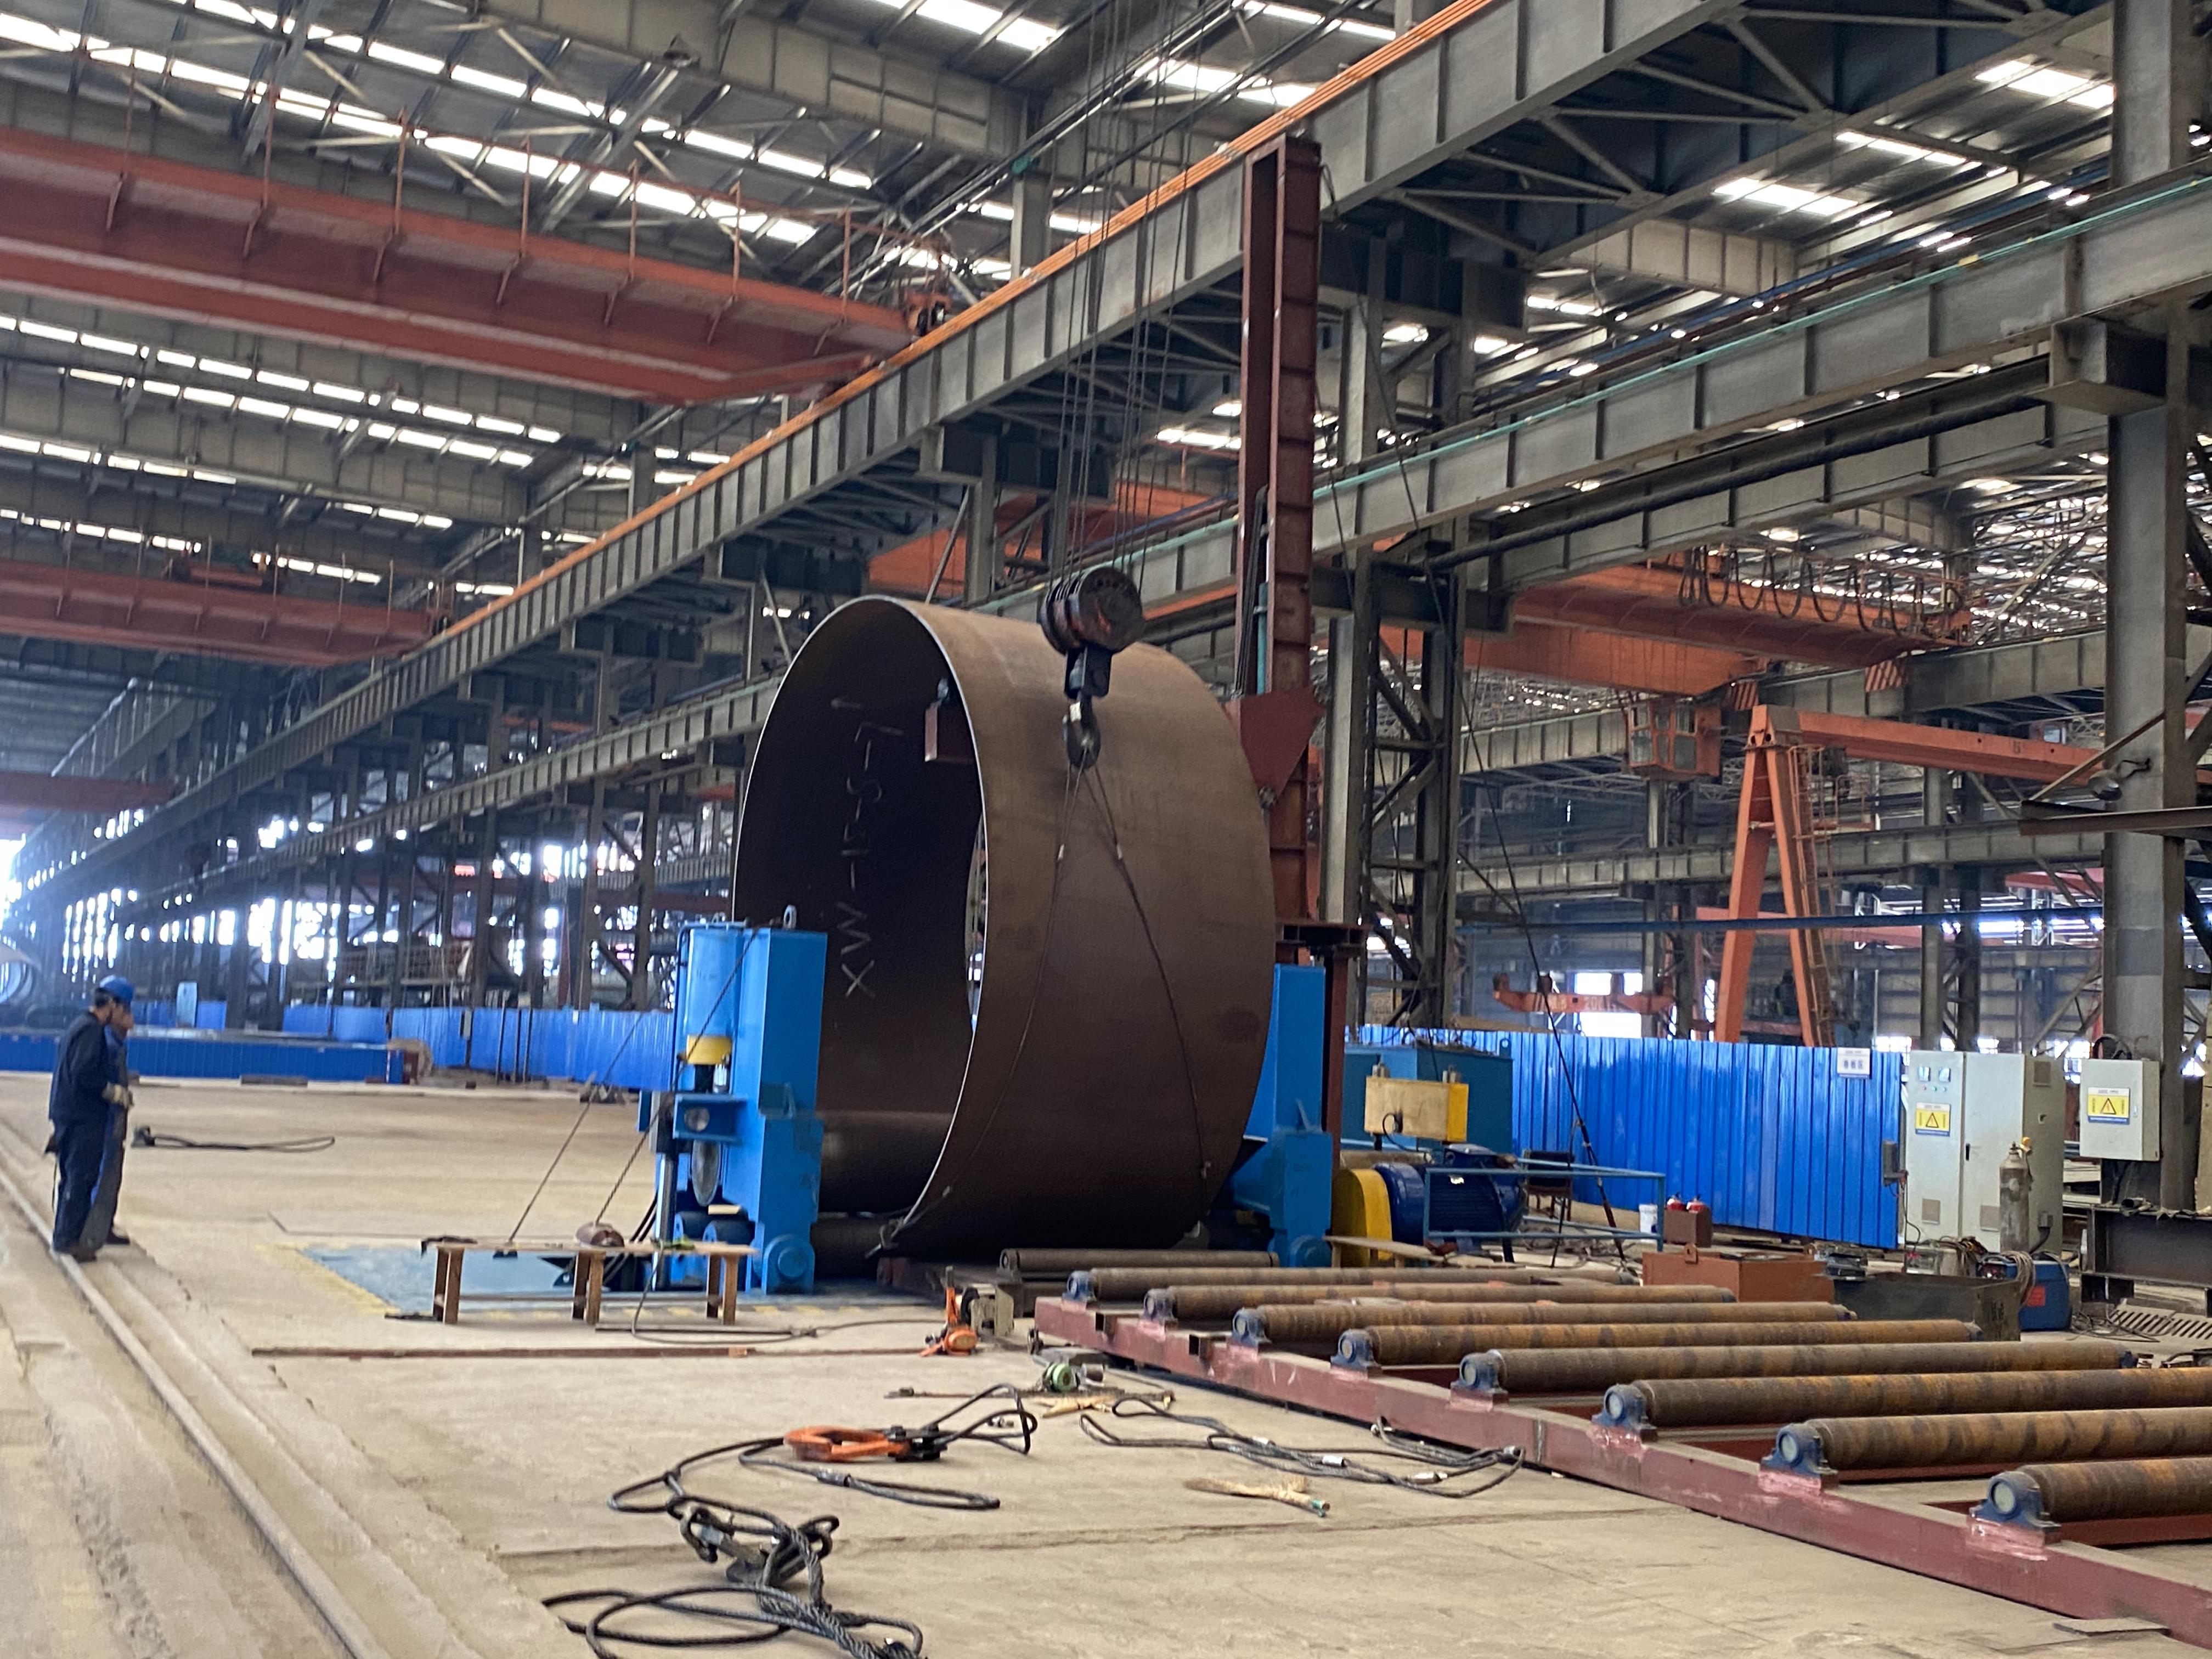
卷板机是一个款符合于诸多不一公共场合的机械,并且在机械的利用操作过程中,有可能利用错误的主要诱因,很有有可能会产生机械桶状弯曲,导至机械利用能力下滑,对此事,为处理该诱因,接下去来就其诱因故章主要诱因做好要了解。
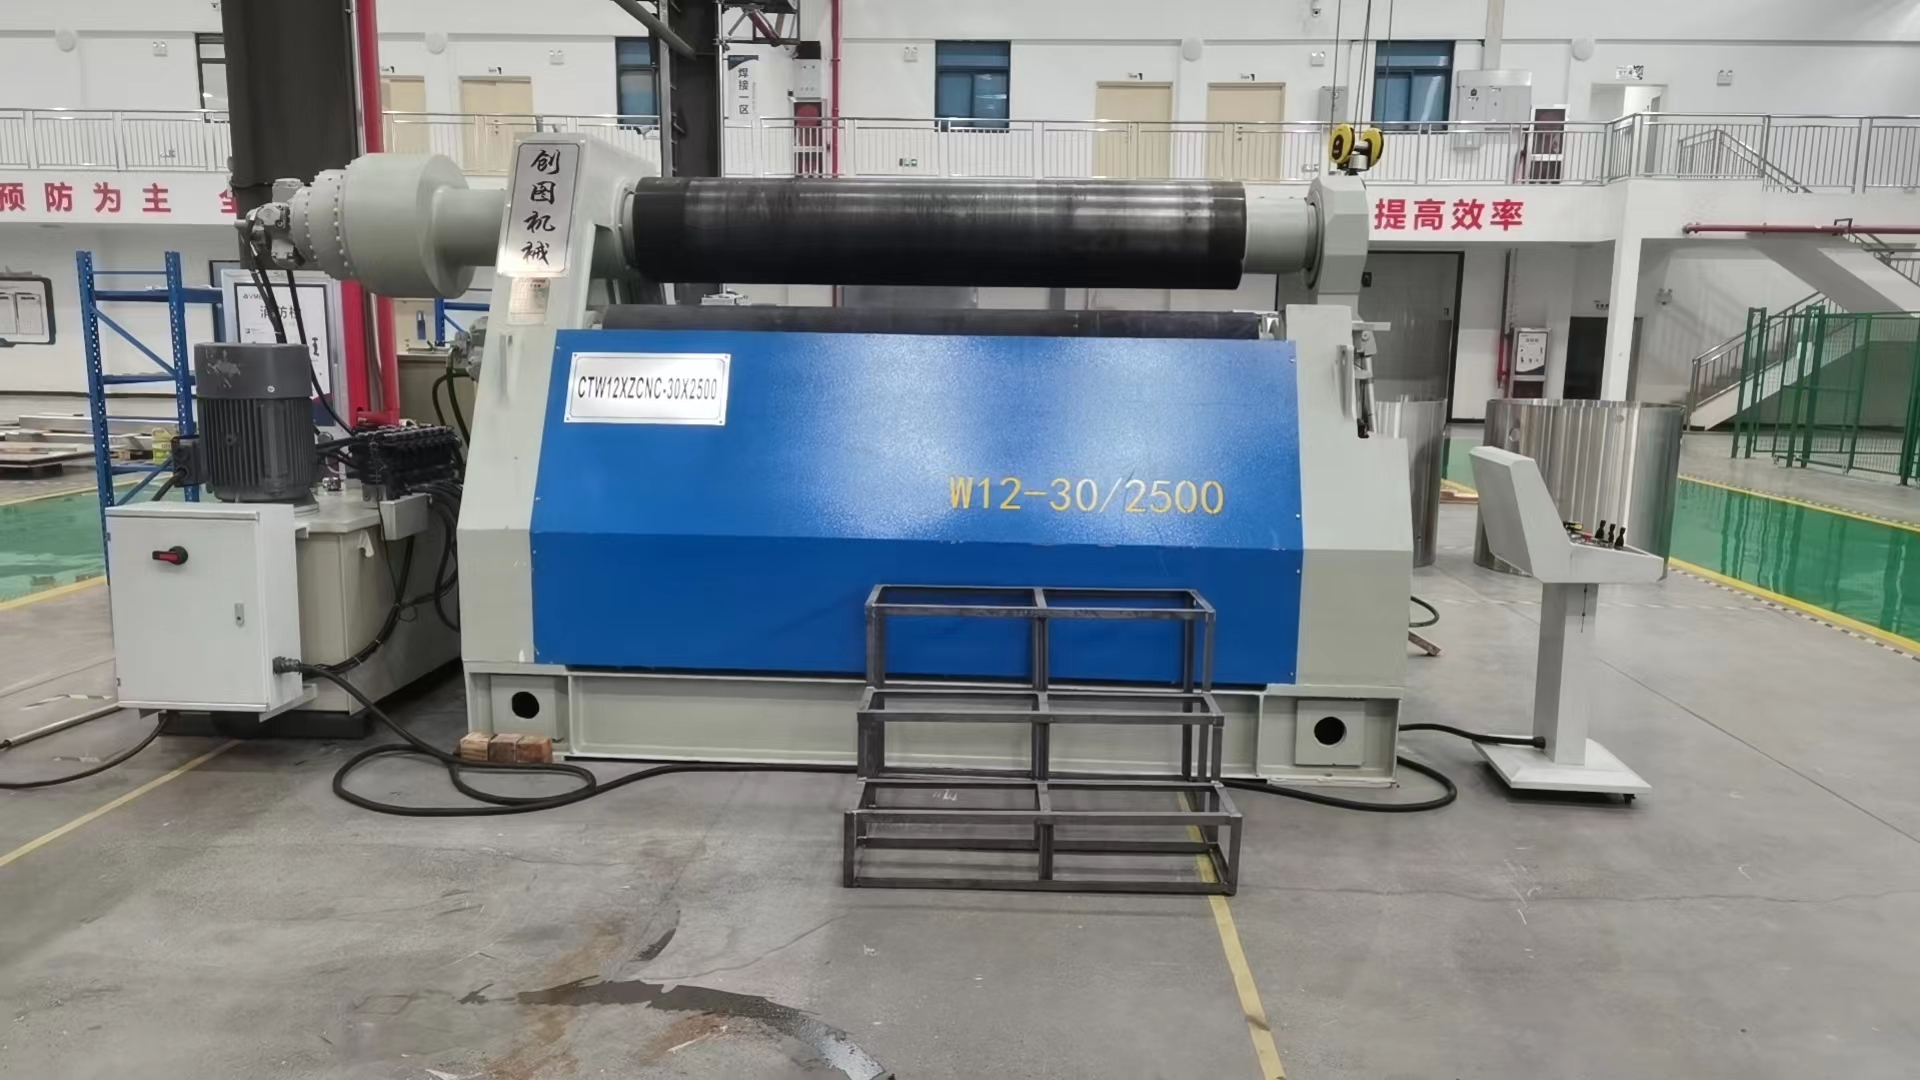
卷板机在工做具体步骤中,上辊向右压,右侧辊旋转视频,使钢板绕上琨进行联续回弯,于是满足卷做出所能求转弯半径的封头的目标。
跟据卷板机的结构的状态,公司能够把其各辊轴在事情环节中的支承情况下等同于筒支梁来概述。通常情况下总结,卷板机的上辊较粗,钢度尽量,下辊略细,钢度比如上辊。这样卷板时上辊的下压力差变小,而测辊的钢度匮乏时,便会使滚轴在卷制锅筒的环节中發生开裂而展现挠曲。
谈谈辊轴较长的卷板机(好比少于5m),当压紧力和卷板力比较接近于机械设备受限制水平时其辊轴更易展现此变行几率。这令卷板机里下辊左右沿总长中心点的孔径的大小不相似。中问关键布位孔径太,两端孔径小,才能诞生辊轴两端对原材料的压紧力大、在期间压紧力小的事情,即在卷制筒节时原材料同个目标沿辊轴总长中心点上的各点弯矩欠匀,压力应变速率不相似,令卷出的筒节在期间关键布位曲折转弯半径大而构成桶状谈谈极具相似的材质耐热性的中金属薄板,当板厚与卷制的筒节外径相似而板宽尽寸越大或板厚与板宽尽寸相似而卷制的筒节外径越几小时,流程压紧力和卷板力也就越大,辊轴变行几率诞生的挠度也越大。
为此,细木工板沿辊轴尺码位置上的各点的承载力大大小小差距也越大,桶状变弯也越凸显。若滚筒时板料参数尺码已超5mm(普通是些许先将板拼焊并且再弯卷的筒节)而卷制的简体直径为又是比较小的时候(譬如不大于~lO00mm) 则所卷出的筒节将要出显凸显的桶状变弯。
以内能够 说是造成的卷板机发生桶状变形几率的的原由,要根据其的原由等的方面的认识,故而能够 最佳采取装备选用,以达到普通用户中意的选用功效。

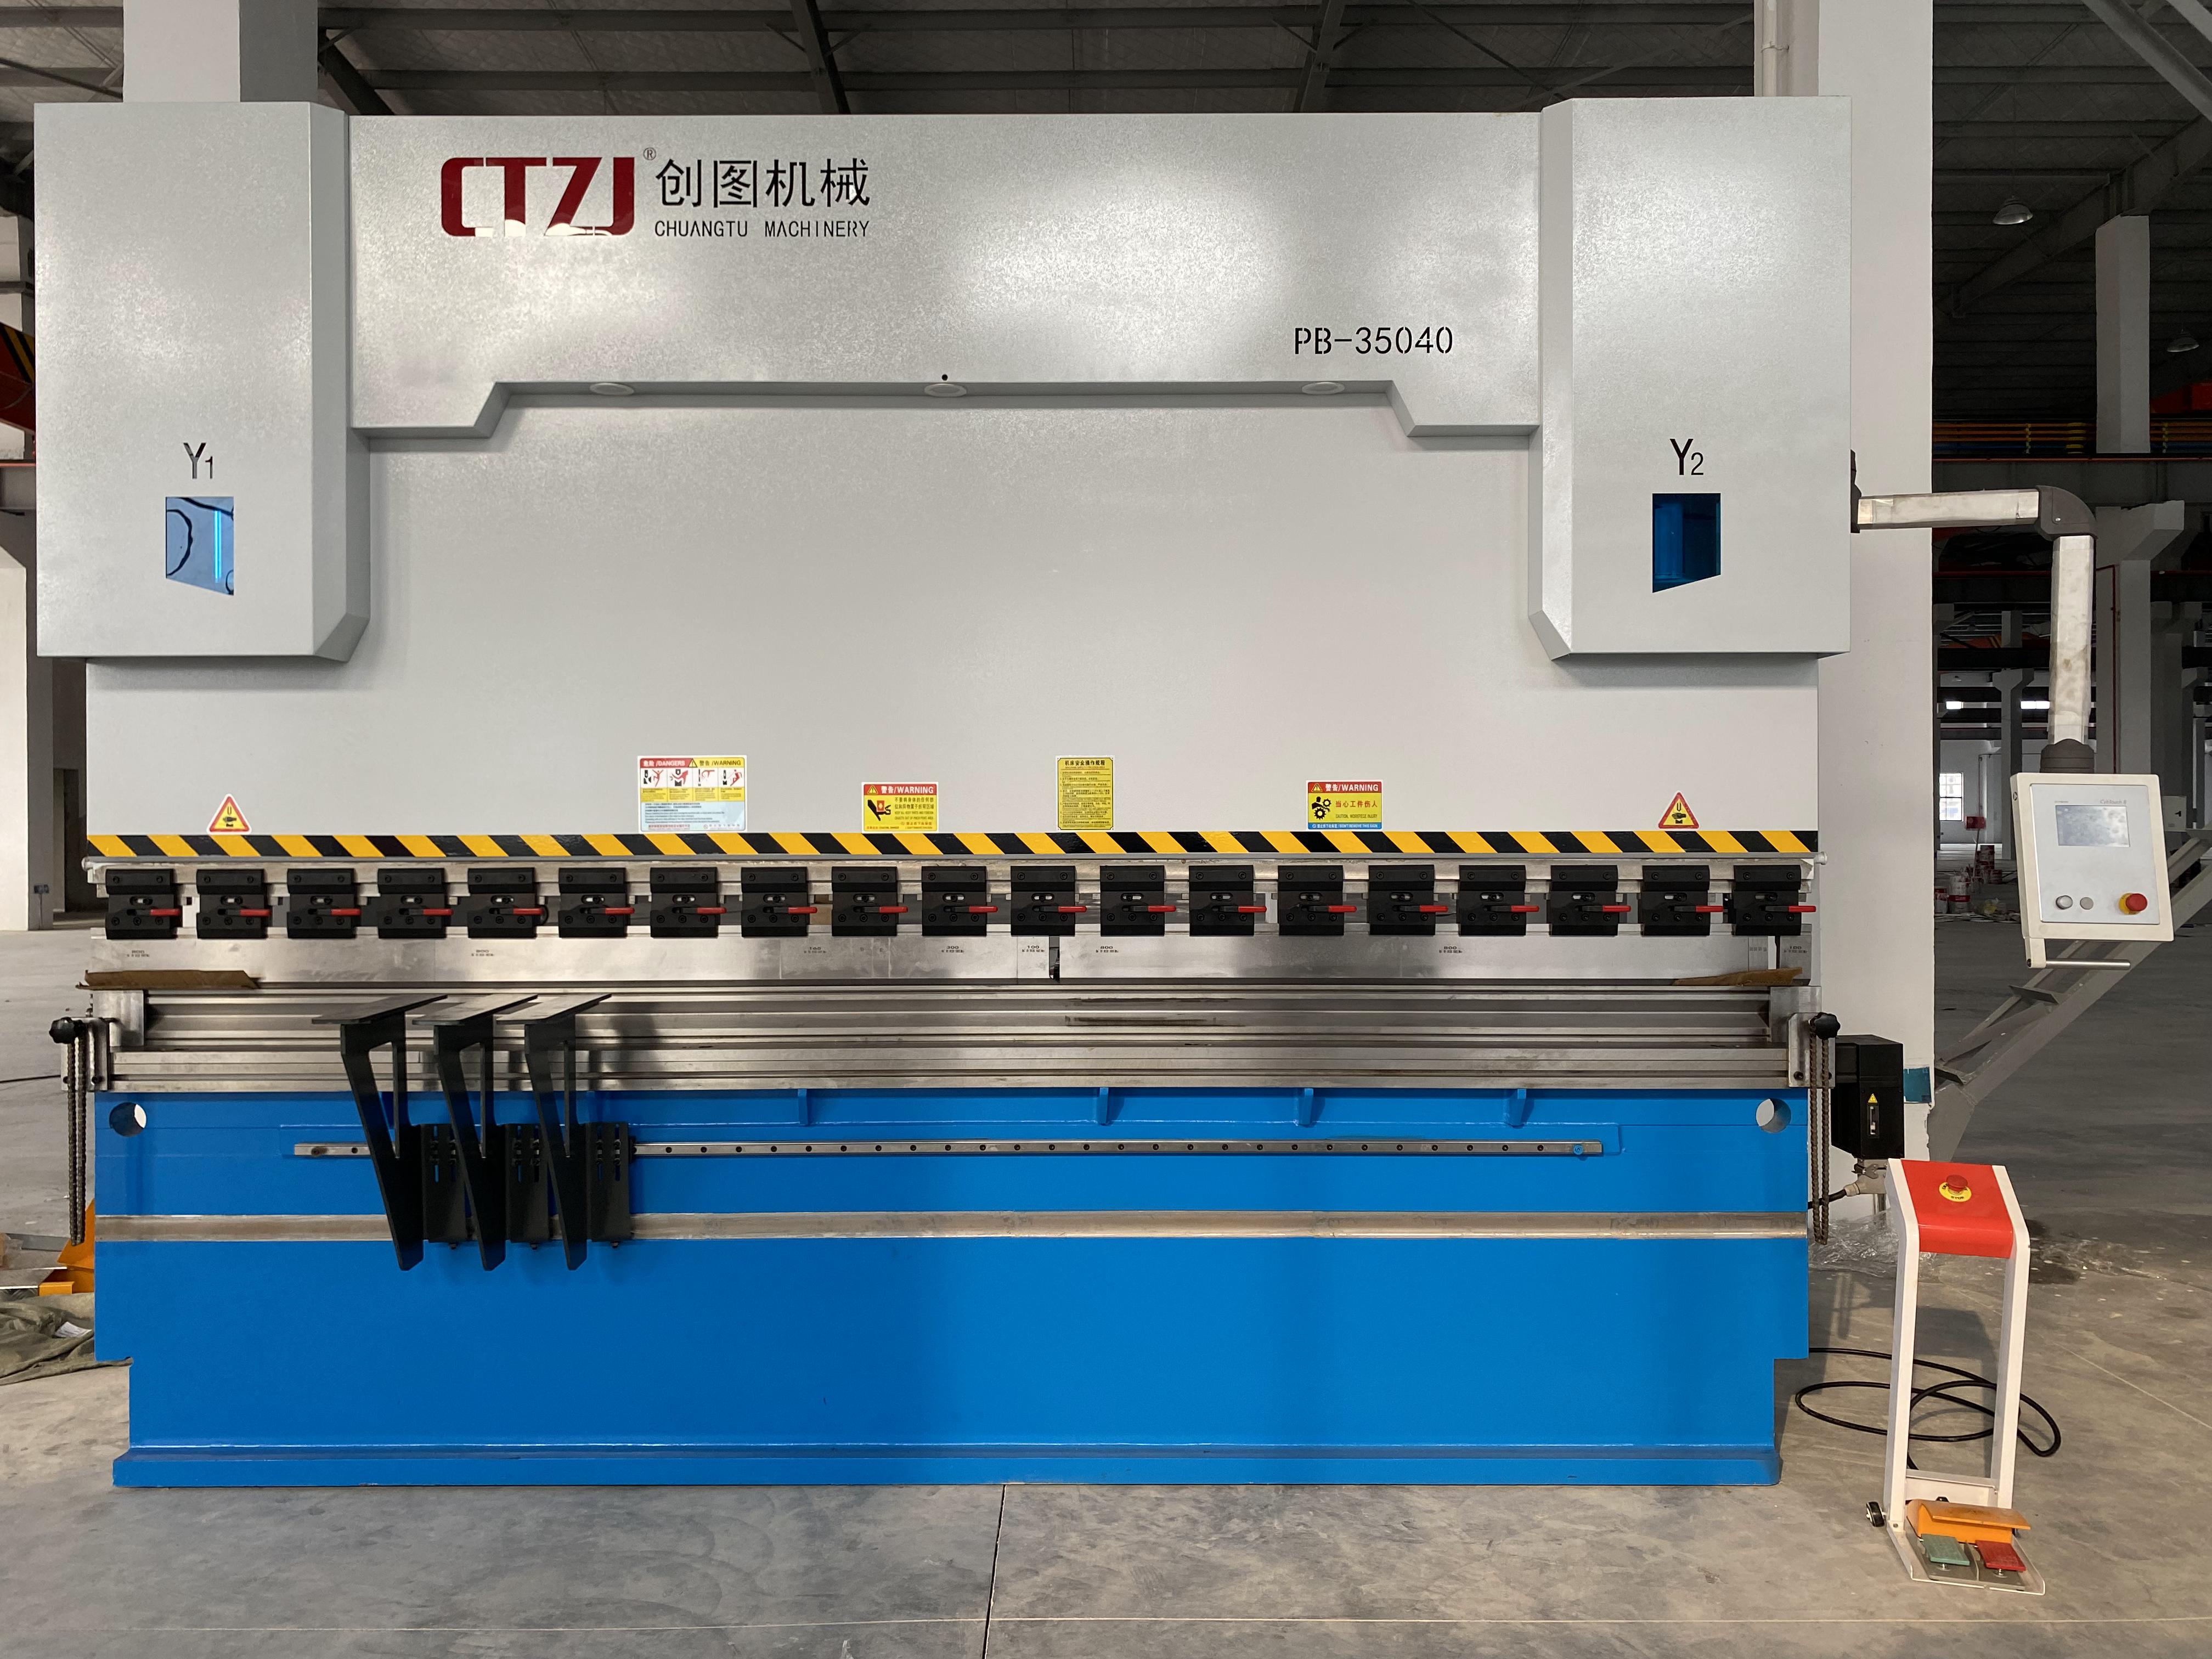
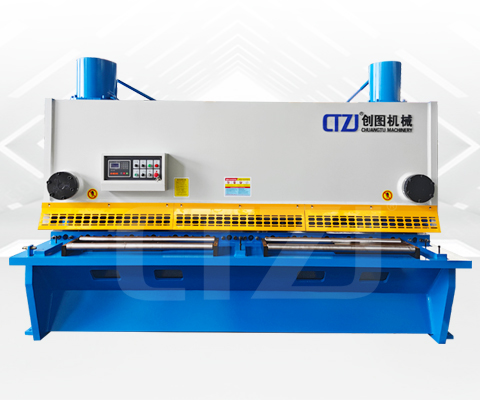 液压油泵闸式液压折弯机
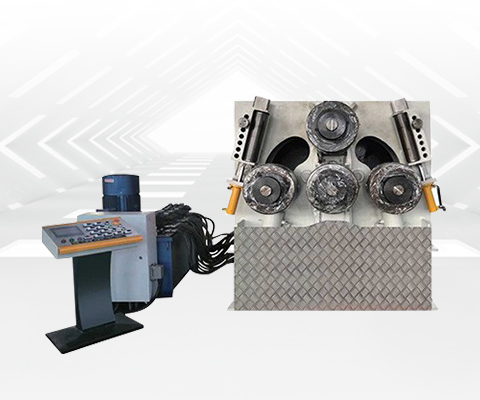 四轴数控加工断桥铝型材弯度机
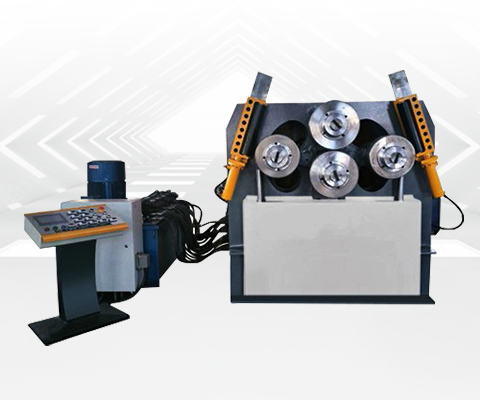 W24H-四轴数控内外形材可以弯曲的机

 尽快问价
 微信群聊公从号